


400-960-3070

工厂MES系统:智能制造的数字引擎
在当今竞争激烈的制造环境中,数字化转型不再是选择题,而是生存题。而制造执行系统(MES)正是这一转型的核心驱动力。
在现代制造业中,企业面临着前所未有的压力:全球供应链波动、产品生命周期缩短、劳动力世代更替以及客户对定制化的需求日益增长。
在这样的背景下,制造执行系统(MES) 作为连接计划层与控制层的数字桥梁,已成为智能工厂不可或缺的核心要素。
据业内研究显示,采用MES系统的制造企业平均能够降低15%的生产成本、缩短20%的生产周期,并提高10%的设备利用率。
MES系统是什么?解开智能制造的“黑盒子”
MES,全称为制造执行系统(Manufacturing Execution System),是一个面向车间层的管理信息系统。
它通过实时数据采集、监控和分析,为企业提供从订单下发到产品完成的整个生产过程的数字化管理。
MES的核心定位是填补企业计划系统(如ERP)与车间工业控制系统之间的信息鸿沟。它就像制造企业的“数字神经系统中枢”,使生产过程透明化、决策数据化、管理精细化。
想象一下,当生产订单从ERP系统下发后,MES会自动进行排产、分配资源、指导操作员执行任务、收集生产数据、监控设备状态、管理产品质量……
整个过程无需纸质单据传递,所有信息实时流动,管理层随时随地都能了解车间发生的每一件事。这正是MES赋予制造业的数字化能力。
为什么您的工厂需要MES?数字化转型的五大驱动力
实现全流程可视化,打破信息孤岛
传统工厂中,生产信息往往分散在不同部门、多个纸质单据和Excel表格中,形成大量信息孤岛。MES通过强大数据采集引擎,整合RFID、条码设备、PLC、传感器等多种数据源,覆盖整个工厂制造现场,保证海量现场数据的实时、准确、全面采集。
优化资源配置,提升设备综合效率
MES提供详细排产与资源调度功能,基于实际产能、设备状态和物料情况,科学安排生产计划,最大限度地减少设备空转与人员等待时间。通过实时监控设备状态与实施预防性维护,制造企业能够显著降低意外停机时间,延长设备寿命。
加强质量追溯,降低合规风险
对于食品医药、汽车航空等高度规范的行业,MES提供了完整的追溯能力,记录每道工序的详细数据,确保任何质量问题都能快速定位原因并实施精准召回。系统还能自动规范操作流程,确保每个工序都符合标准作业程序,减少人为差错。
适应新一代劳动力特点
随着更多经验丰富的员工退休,制造业需要迎接新一代劳动力。MES提供直观易用的界面和移动处理能力,符合年轻一代员工的操作习惯,降低培训成本,提高工作效率。
提升市场响应速度
现代市场要求工厂能够快速响应需求变化。MES通过实时数据分析和灵活调度,使企业能够快速调整生产策略,缩短交货期,提高客户满意度。
MES系统的核心功能模块
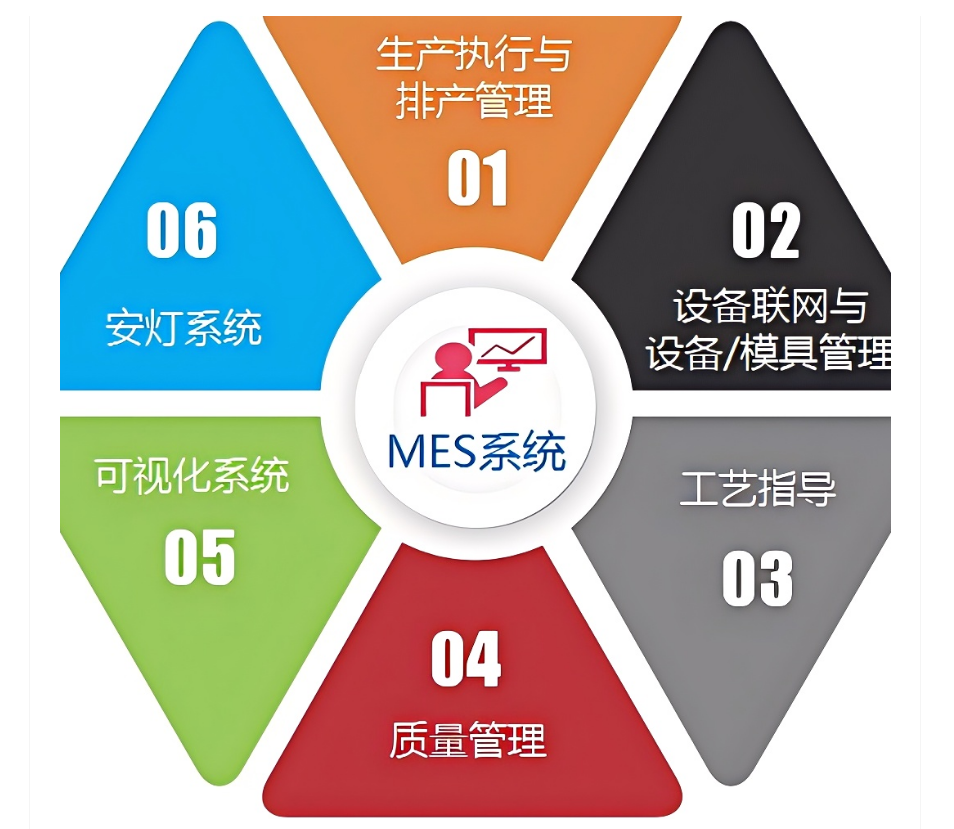
一个完整的MES系统通常包含以下核心模块,它们共同构成了智能工厂的管理基石:
生产计划与排程:将ERP的生产计划转化为详细的车间作业计划,优化排序和资源分配。
物料与库存管理:跟踪物料流动,实现Just-In-Time库存管理与看板管理。
工艺流程控制:确保每个工序按照标准操作规程执行,记录关键工艺参数。
设备与维护管理:监控设备状态,规划预防性维护,减少意外停机。
质量管理与追溯:全面记录质量数据,支持SPC统计分析,实现正向和反向追溯。
数据采集与报表分析:自动采集生产数据,生成可视化报表,计算OEE等关键绩效指标。
现场协同与移动办公:通过PC端和移动端协同,实现信息无缝流转,减少沟通成本。
MES与其他系统的关系与集成
在制造企业的IT架构中,MES充当着承上启下的关键角色:
与ERP系统的关系:ERP负责企业级资源规划,如采购、库存、财务和人事管理;而MES则专注于生产现场的执行,将ERP的生产计划转化为具体的作业指令,并反馈实际执行数据。
与控制系统的关系:MES位于SCADA、PLC等工业控制系统之上,负责协调整个生产流程,而控制系统则专注于设备级的实时控制。
与WMS、PLM系统的关系:MES与仓库管理系统(WMS)、产品生命周期管理(PLM)等系统协同工作,共同构建企业全方位的数字化平台。
如何选择适合的MES系统?选型指南
面对市场上众多的MES解决方案,制造企业该如何选择?以下是几个关键考量因素:
行业匹配度:不同行业有各自特殊的需求,选择具有相关行业成功案例的MES供应商至关重要。
功能完整性:评估系统是否覆盖了您的核心需求,包括生产调度、质量追溯、设备管理等关键模块。
灵活性与可扩展性:随着业务发展,系统应能适应变化,支持流程调整和功能扩展。
技术先进性与易用性:系统应当采用现代技术架构,界面直观易用,支持移动操作。
集成能力:评估系统与现有ERP、PLM等系统的集成能力,避免形成信息孤岛。
供应商实施能力与售后服务:选择有丰富实施经验和强大技术团队的供应商,降低项目风险。
MES系统的未来发展趋势
随着工业4.0、人工智能、大数据等技术的快速发展,MES系统正朝着更加智能化的方向演进:
智能排产与自动化调度:基于AI算法,实现生产计划与调度的自适应优化。
预测性维护:通过IoT设备实时采集数据,结合AI分析,预测设备故障,提前安排维护。
全链路数据互联:打通ERP、MES、WMS、PLM等多系统,实现数据互通与流程协同。
低代码与可配置性:支持通过低代码平台快速定制和调整,适应业务变化。
云部署与移动化:更多MES系统支持云部署和移动操作,实现随时随地访问。
结语
在智能制造的大潮中,MES系统已从“锦上添花”的选项变为“雪中送炭”的必需品。它通过数字化手段打通生产现场的每一个环节,使invisible的生产过程变得visible,让基于经验的管理变为基于数据的决策**。
无论您的工厂是处于数字化转型的起步阶段,还是正在寻求现有系统的升级,选择合适的MES系统都将是您在激烈市场竞争中脱颖而出的关键一步。

微信号


 备案号:苏ICP备16007750号-1
技术支持:无锡网站建设
