


400-960-3070

汽车及零部件制造属于典型的离散制造模式,具有多品种混线生产、供应链协同复杂、质量追溯要求高、生产节拍严苛等特点。MES系统在该领域的核心目标是打通从订单下达到整车交付的全流程数据链路,实现生产过程的精细化管控、质量全追溯与效率最大化,是汽车智能制造的核心执行中枢。
一、核心应用场景与功能模块
1.生产计划与调度管理
汽车制造存在整车总装、零部件加工、冲压、焊装、涂装等多工序协同需求,MES系统承接上层ERP的订单计划,向下拆解为可执行的车间级任务。
核心功能
计划拆解:将整车订单拆解为焊装、涂装、总装等工序的日/班次生产计划,同步下发至各工段设备。
混线生产调度:支持多车型(如燃油车、新能源车)在同一生产线的混线生产,根据订单优先级动态调整生产序列,避免换型浪费。
齐套性检查:实时校验零部件、工装夹具、辅料的库存与到位情况,提前预警缺件风险,防止停工待料。
生产节拍管控:对标生产线设计节拍(如JPH,每小时产量),实时监控各工位生产进度,对瓶颈工序自动报警。
行业价值:解决传统生产计划与现场执行脱节的问题,提升生产线利用率,缩短订单交付周期。
2.物料与供应链协同管理
汽车制造涉及上万种零部件,供应链上下游协同复杂度高,MES系统通过拉动式生产模式实现物料精准配送。
核心功能
JIT(准时制生产):根据总装线生产进度,触发零部件仓库的按需补货,减少线边库存。
JIS(准时化顺序供应):针对座椅、轮胎等定制化零部件,按照车辆上线顺序精准配送,避免错装。
JIT/JIS物料拉动:
物料追溯:通过条码/RFID技术,绑定零部件批次号、序列号与整车VIN码,实现“一车一档”的全链路追溯。
供应商协同:实时反馈零部件到货质量、交付及时性数据,支撑对供应商的绩效评估。
行业价值:降低线边库存成本,减少零部件错装/漏装风险,提升供应链响应速度。
3.工艺与工序过程管控
汽车制造的焊装、涂装、总装等工序对工艺参数要求严格,MES系统实现工艺标准化执行与防错防呆。
核心功能
焊装工序:监控焊点数量、焊接电流/电压参数,参数超标时自动停机并报警。
涂装工序:监控喷涂厚度、烘烤温度/时间,确保漆膜质量一致性。
总装工序:通过扫码校验零部件与车型的匹配性,防止不同车型零部件混装。
工艺文件数字化:将纸质工艺卡、作业指导书(SOP)上传至系统,工位终端实时展示,支持图文/视频指导,避免人工操作偏差。
工序防错(Andon系统联动):
工装夹具管理:记录夹具的使用次数、维护周期,到期自动提醒保养,保障工序精度。
行业价值:提升工序执行一致性,降低因工艺偏差导致的返工率。
4.质量管控与追溯
汽车行业对质量的要求贯穿研发-生产-售后全生命周期,MES系统是质量追溯的核心载体。
核心功能
在线质量检测:对接焊装视觉检测、涂装膜厚检测、总装扭矩检测等设备,自动采集检测数据,不合格项实时预警。
不良品管理:记录不良品类型、原因、处理措施,支持返工/返修流程的闭环管理,统计各工序不良率。
整车质量追溯:实现“从原料到整车、从整车到原料”的双向追溯,当出现质量问题时,可快速定位问题零部件的批次、供应商及涉及车辆范围,支撑精准召回。
质量数据分析:自动生成质量报表(如PPM不良率、工序合格率),识别质量薄弱环节,支撑持续改进。
行业价值:满足汽车行业严苛的质量标准(如IATF16949),降低召回成本,提升品牌口碑。
5.设备管理与OEE分析
汽车生产线自动化程度高(如机器人焊装、自动化输送线),设备稳定性直接影响生产效率。
核心功能
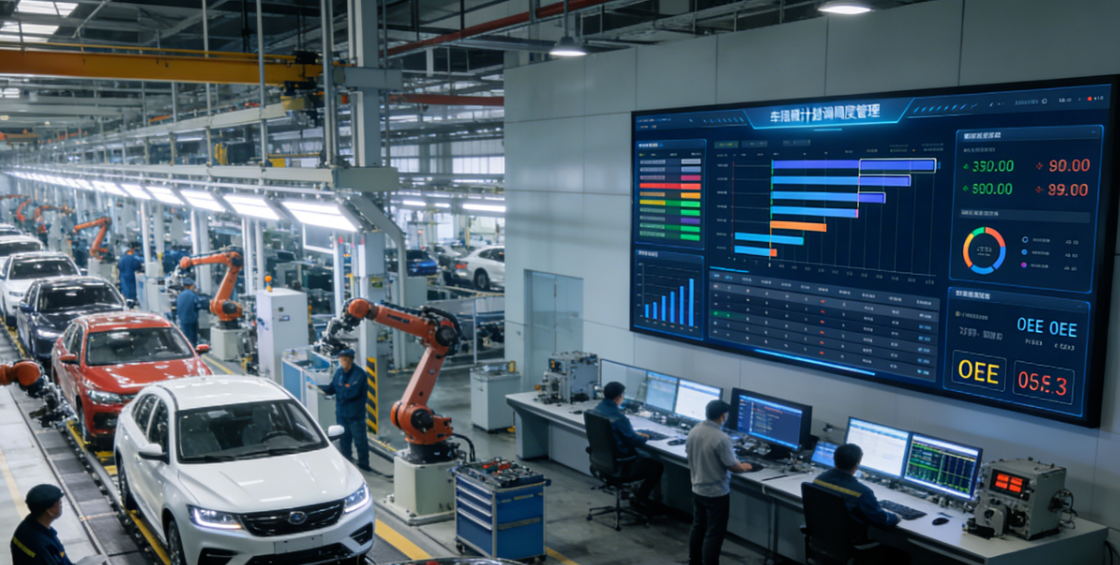
设备状态监控:实时采集设备运行、停机、故障状态数据,通过可视化看板展示全生产线设备OEE(综合效率)。
故障管理:设备故障时自动触发报警,记录故障类型、维修时长、解决方案,形成故障知识库。
预防性维护:根据设备运行时长、加工数量,制定预防性维护计划,到期自动提醒,减少非计划停机。
设备绩效分析:统计各设备的利用率、故障率,识别低效设备,支撑设备优化升级。
行业价值:提升设备综合效率,降低设备维护成本,保障生产线稳定运行。
6.生产可视化与数据追溯
MES系统通过生产看板实现全流程透明化管理,是车间管理的“指挥中枢”。
核心功能
实时生产看板:展示各工段产量、订单进度、设备状态、质量异常等信息,管理人员可实时掌握生产动态。
数据采集与集成:对接PLC、SCADA等底层控制系统,以及ERP、WMS、QMS等上层系统,实现数据互联互通。
电子批记录:自动生成各工序生产记录,替代纸质单据,满足数字化追溯需求。
行业价值:实现生产过程“透明化、数字化”,提升管理决策效率。
二、汽车零部件制造的MES差异化需求
汽车零部件企业(如发动机、变速箱、底盘零部件厂商)的MES应用,除上述通用功能外,还需满足面向整车厂的配套需求:
同步化生产:需与整车厂的生产计划同步,按照整车厂的节拍进行零部件生产与交付。
零部件追溯码管理:需为每个零部件生成唯一追溯码(如DM码),满足整车厂的入库与追溯要求。
特殊工艺管控:针对发动机缸体加工、变速箱齿轮热处理等特殊工序,需强化工艺参数的精准监控与记录。
三、典型应用价值
生产效率提升:通过优化调度与节拍管控,生产线OEE提升10%-20%,订单交付周期缩短15%-30%。
质量成本降低:不良率降低10%-25%,质量追溯时间从数天缩短至分钟级。
库存成本优化:JIT/JIS模式下,线边库存降低20%-40%。
合规性保障:满足IATF16949、整车厂质量审核等要求,提升供应链竞争力。
四、行业落地趋势
当前汽车行业MES系统正朝着智能化、新能源化方向升级:
与工业互联网、AI技术融合,实现生产异常的智能预警与根因分析。
针对新能源汽车(如电池、电机、电控“三电”系统),强化电池电芯工艺参数监控、电池包装配追溯等功能。

微信号


 备案号:苏ICP备16007750号-1
技术支持:无锡网站建设
