


400-960-3070

在制造业的宏大版图中,模具被誉为 “工业之母”。然而,这颗心脏往往处于 “黑盒” 状态:它在哪里?还能用多久?上次为什么坏了?如果这些问题无法得到实时、准确的回答,那么生产计划就是 “盲人摸象”,产品质量就是 “听天由命”。
MES(制造执行系统)中的模具管理模块,正是为了解决这些痛点而生。它的核心使命是:将模具从单纯的 “生产工具” 转化为可量化、可预测、可追溯的 “核心资产”。
本文将深入探讨 MES 中模具管理的业务逻辑、技术实现及其如何通过数据驱动生产。
一、 核心痛点与价值重构
在数字化之前,模具管理常面临四大灵魂拷问:
“模具去哪儿了?”
—— 位置不明,找模具的时间比换模时间还长。
“这模具还能用吗?”
—— 状态未知,全凭老师傅的经验和运气。
“上次修了哪里?”
—— 历史缺失,同样的故障反复修,反复犯。
“为什么老是出故障?”
—— 数据孤立,无法进行根本原因分析。
通过 MES 系统实现数字化管理后,我们能获得以下核心价值:
透明化:
实时掌握模具位置与状态,消灭 “失踪人口”。
预防性:
从 “救火式” 维修转向 “预测性” 保养,减少突发停机。
可追溯:
建立完整的 “病历本”,为工艺优化提供数据支撑。
精细化:
精确核算模具摊销成本,优化采购与报废决策。
二、 核心业务流程:模具的 “全生命周期” 管理
模具管理的本质是对其生命周期的精细化监控,我们可以将其概括为 “生、老、病、死” 四个阶段。
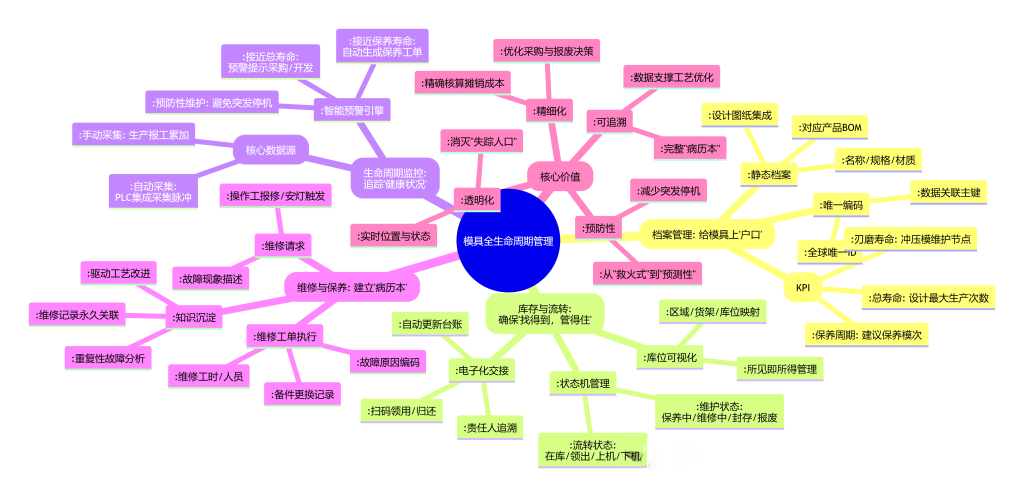
模具生命周期管理图
1. 档案管理:给模具上 “户口”
这是数字化管理的基石。我们需要为每一套模具建立唯一的 “数字身份证”。
唯一编码:
赋予全球唯一的 ID(如 MOLD-AUTO-2023-001),作为数据关联的主键。
静态档案:
记录模具的名称、规格、对应的产品 BOM、模穴数、材质、重量、设计图纸(CAD/PDF 集成)等。
关键寿命指标(KPI 设定):
总寿命:
设计最大生产次数(如 100 万次)。
保养周期:
建议保养模次(如每 5 万次)。
刃磨寿命:
针对冲压模的特定维护节点。
2. 库存与流转:确保 “找得到,管得住”
管理模具的物理移动和状态切换。
库位可视化:
将模具库划分为具体的区域、货架和库位,并在 MES 中建立映射关系,实现 “所见即所得”。
状态机管理:
模具在不同状态间流转,系统自动控制业务逻辑:
流转状态:
在库 领出 上机(生产中) 下机
维护状态:
保养中、维修中、封存、报废
电子化交接:
通过 PDA 或 PC 端扫码办理领用、归还手续,自动更新库存台账和责任人。
3. 生命周期监控:追踪 “健康状况”
这是 MES 区别于传统台账的核心,也是连接物理世界与数字世界的桥梁。
模次计数(核心数据源):
自动采集:
通过与注塑机、冲床的 PLC 集成,实时读取生产脉冲信号。
手动 / 报工采集:
在无法自动采集的场景下,通过生产报工手动录入产量,并累加至模具寿命。
智能预警引擎:
当模具使用次数接近保养寿命时,系统自动生成保养工单,并锁定生产权限(防止漏保)。
当模具接近总寿命时,系统预警,提示采购或开发新模具。
4. 维修与保养:建立 “病历本”
维修请求:
操作工发现异常,通过 MES 终端或集成安灯系统发起报修,描述故障现象。
维修工单执行:
维修人员接单,记录故障原因(分类编码)、更换的备件、维修工时、维修人员。
知识沉淀:
所有的维修记录、保养记录、更换履历都永久关联在模具档案下。这不仅是为了追溯,更是为了分析 “重复性故障”,驱动工艺改进。
三、 MES 系统的技术实现架构
作为开发者或实施顾问,构建一个健壮的模具管理模块需要关注以下技术点:
模具主数据管理(MDM):
设计合理的数据库表结构,支持模具层级关系(总成与零部件)的管理。
支持附件管理,关联 CAD 图纸、SOP 作业指导书。
与生产工单的强关联:
在创建生产工单时,必须强制关联模具。
可用性检查(ATP):
系统自动校验:该模具是否在库?是否处于维修状态?寿命是否耗尽?如果条件不满足,工单无法下发,防止 “人等模具” 或 “模具带病上岗”。
看板与预警中心:
地图式看板:
可视化展示模具库的货架占用情况。
状态看板:
用红、黄、绿灯展示模具实时状态。
预警中心:
集中展示即将到期需保养的模具、超期未归还的模具。
深度集成能力:
与设备层(PLC/SCADA)集成:
获取真实的生产模次数据。
与安灯(Andon)集成:
实现 “异常发生 -> 触发报修 -> 记录停机时间” 的闭环。
与 ERP 集成:
同步模具资产信息,回传模具维修成本、折旧数据。
报表与分析(BI):
模具 OEE(综合效率):
分析模具的利用率、表现性、良品率。
MTTR/MTBF:
计算平均修复时间与平均无故障时间,评估模具的可靠性。
TOP N 故障分析:
生成帕累托图,找出导致停机最多的几套模具或故障类型。
四、 场景实战:注塑车间的智能流转
让我们通过一个具体的场景,看 MES 如何赋能生产:
计划排程:
计划员在 MES 中为 “产品 A” 创建工单,并关联模具 MOLD-A-001。
可用性校验:
MES 系统自动检查:
状态:在库
寿命:当前 48,500 次,保养阈值 50,000 次,剩余可用 1,500 次
结论:可用,工单下发。
领用与配送:
库管员在系统中确认 “领出”,叉车工根据系统指引将模具送至 10 号注塑机。
上机生产:
操作工在终端点击 “上机”,模具状态变为生产中。MES 开始通过设备接口自动累加模次。
预防性干预:
当生产到 49,900 次时,系统自动向维修班组推送一条消息:“模具 MOLD-A-001 即将达到保养寿命,请准备保养。”
工单结束:
生产完成后,操作工点击 “下机”。模具送回仓库,库管员扫码 “入库”,状态恢复为在库。
自动闭环:
由于该模具已达到保养阈值,系统在模具入库的同时,自动生成一张 “预防性保养工单”,并分配给指定的模具维修技师。
五、 总结
MES 系统中的模具管理,绝不仅仅是把 Excel 表格搬到了线上。它是通过 “一码到底” 的原则,将模具的物理状态、位置信息、生产数据与维护活动无缝串联。
通过这套系统,我们将模具从一个 “沉默的钢铁实体”,转变为一个拥有数字灵魂的智能资产。它会主动告诉我们它累了(需要保养),它病了(需要维修),甚至它老了(需要退休)。
这不仅是管理效率的提升,更是制造业从 “经验驱动” 迈向 “数据驱动” 的必然选择。

微信号


 备案号:苏ICP备16007750号-1
技术支持:无锡网站建设
