


400-960-3070

在现代智能工厂的架构中,如果说 ERP(企业资源计划)是负责指挥调度的“大脑”,那么 MES(Manufacturing Execution System,制造执行系统) 就是负责感知与操作的“中枢神经”。它向下连接生产设备,向上承接管理决策,填补了生产现场与办公室管理之间的“信息鸿沟”。
一、 前世:从“黑盒”到“透明”的觉醒
1. 诞生背景:消失的现场数据
在 20 世纪 80 年代之前,工厂管理处于一种“黑盒状态”。尽管当时已有 MRP(物料需求计划)来规划生产,但管理者无法得知车间里每分钟正在发生什么:
* 某台机器坏了,管理层可能几小时后才知道。
* 次品率波动,往往要到下班核算时才暴露。
* 这种信息滞后导致了巨大的资源浪费。
2. 定义的确立
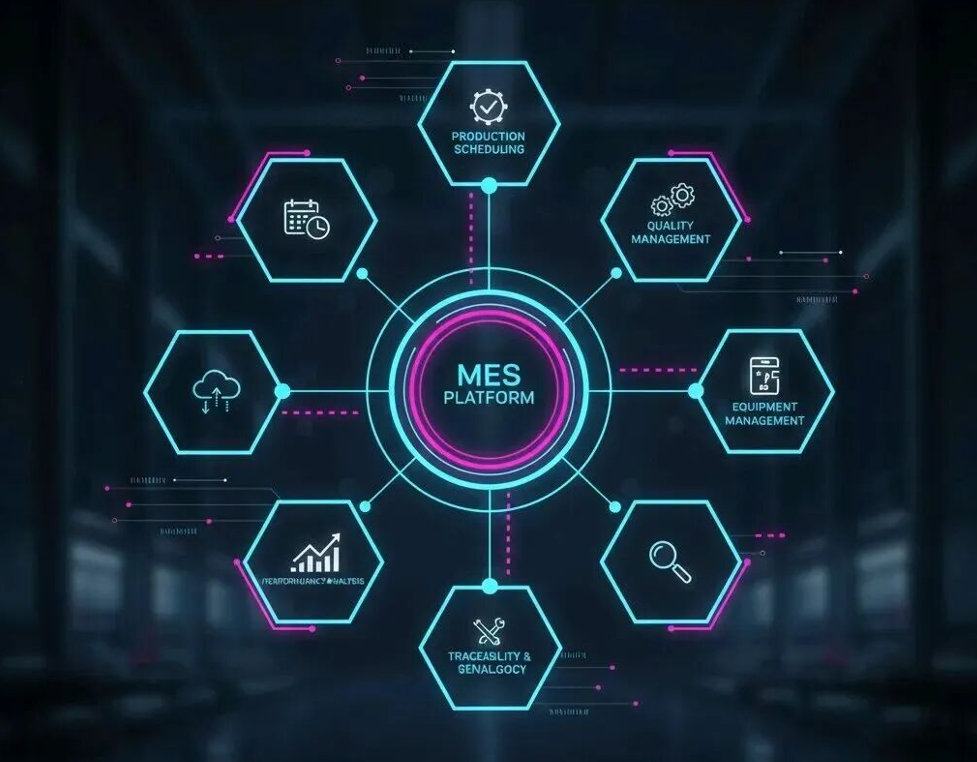
1990 年,美国先进制造研究机构(AMR)正式提出了 MES 的概念。随后,MESA(制造执行系统协会)定义了 MES 的 11 个核心功能模块(如工序调度、资源分配、质量管理等)。
当时的 MES 主要是为了解决**“记录”**问题:将纸质的手工报表电子化,实现初步的生产进度跟踪和质量追溯。
二、 今生:数字化转型的“心脏”
随着信息技术的爆发,今天的 MES 已经脱离了简单的软件工具范畴,演变成了智能制造的核心平台。
1. 技术演进
* 架构升级: 从早期的单体式架构,向 微服务、云原生 架构转变。这意味着工厂可以像搭积木一样,根据需求灵活增减功能。
* 万物互联: 借力 IoT(物联网),MES 不再需要工人手动录入数据,而是直接从传感器和 PLC 中自动抓取实时电流、压力、温度等参数。
* 数据驱动: 结合 AI 算法,现代 MES 可以实现预测性维护——在机器还没坏之前,系统就提醒你:“这台机器主轴振动异常,预计 48 小时内会停机。”
2. 当前行业现状
当前全球 MES 市场呈现出“群雄逐鹿”的态势:
* 老牌巨头: 西门子(Siemens)、达索(Dassault)、罗克韦尔等,凭借深厚的工业底蕴统治高端市场。
* 本土崛起: 随着“中国制造 2025”的推进,国产 MES 厂商在易用性、本土化适配和快速部署方面展现出极强的竞争力,特别是在新能源、电子半导体等领域。
三、 MES 的典型应用场景
MES 到底在工厂里干什么?我们可以通过三个核心场景来看:
场景 | 痛点(过去) | 价值(现在) |
|---|---|---|
生产追溯 | 发现一批次食品过期,得翻箱倒柜找半年前的纸质账本。 | 秒级定位。扫一下码,原材料来源、操作工人、环境湿度一目了然。 |
排程优化 | 靠老师傅的“经验”拍脑袋决定先做哪个订单,容易导致停工待料。 | 动态排产。系统自动计算最优路径,急单插入时自动调整全线进度。 |
质量控制 | 靠人工抽检,次品流出车间才知道。 | 实时纠错。一旦检测数据偏离标准值,系统自动触发停机或报警。 |
四、未来展望:从MES到MOM
未来的发展趋势是MES向MOM(制造运营管理)的跨越。它不仅关注生产执行,更整合了实验室信息管理(LIMS)、仓储管理(WMS)和资产管理,形成一个全价值链的数字孪生。
总结:
如果说过去的MES是一台“记录仪”,那么未来的MES就是一台“导航仪”。它不仅告诉工厂管理者“我们现在在哪”,更会指引“我们如何以最高效、最绿色的方式到达终点”。
您是否正在考虑为您的企业规划或升级MES系统?如果需要,我们可以为您列出一份选型调研清单或你的行业MES实施难点分析。

微信号


 备案号:苏ICP备16007750号-1
技术支持:无锡网站建设
