


400-960-3070

在全球制造业向智能化转型的浪潮中,制造执行系统(Manufacturing Execution System, MES)已成为连接企业战略决策与生产现场的关键枢纽。作为智能制造的核心支撑技术,MES 通过整合生产数据、优化流程管控、协同设备与系统资源,推动制造业从传统粗放型生产向数字化、网络化、智能化模式升级。本文将从概念定位、发展历程、功能架构、应用价值及未来趋势等维度,系统解析 MES 系统在智能制造体系中的核心作用。
一、MES 系统的核心概念与定位
1.1 MES 的本质定义
MES 系统是面向制造企业车间执行层的生产信息化管理系统,其核心使命是在企业资源计划(ERP)系统与底层工业控制系统之间搭建桥梁,实现生产计划的精准执行与生产过程的实时监控。美国先进制造研究机构(AMR)于 20 世纪 90 年代首次提出 MES 概念,将其界定为 "位于上层计划管理系统与底层工业控制之间的面向车间层的管理信息系统"。现代 MES 已超越传统生产监控范畴,发展为融合物联网、大数据、人工智能等技术的智能制造协同平台,具备从生产排程、工艺控制到质量追溯的全流程管理能力。
1.2 在制造业信息系统中的层级架构
在制造业信息化金字塔架构中,MES 处于承上启下的关键位置,形成 "计划 - 执行 - 控制" 的三层协同体系:
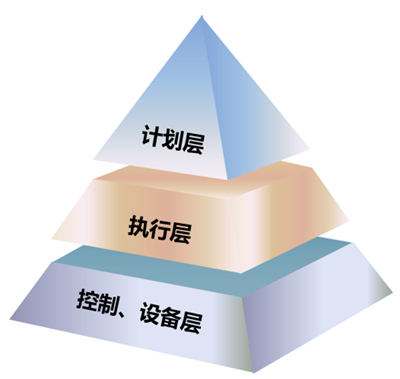
计划层(ERP/SCM)
负责企业战略决策与资源规划,如生产计划制定、物料需求计算、供应链协调等;
执行层(MES)
将计划转化为具体生产指令,监控执行过程并反馈实时数据,是生产管理的核心枢纽;
控制层(PLC/DCS/SCADA)
直接控制生产设备与工艺参数,实现底层生产动作的自动化执行。
这种层级架构使 MES 成为打破信息孤岛的关键节点。据统计,实施 MES 的企业平均数据流转效率提升 40%,计划与实际执行的偏差率降低 35%。以汽车制造为例,ERP 下达整车生产计划后,MES 将其分解为冲压、焊装、涂装、总装等工序任务,通过与 PLC 控制的生产线通信,实时调整各工位作业节奏,同时将生产实绩(如产量、能耗、质量)反馈至 ERP,形成管理闭环。
二、MES 系统的发展演进历程
2.1 技术迭代的四个阶段
MES 的发展轨迹与制造业信息化进程深度绑定,历经四十余年演进形成四代技术形态:
(1)专用 MES 阶段(1980-1990 年代)
早期 MES 针对特定场景开发,如设备状态监控、单一工序调度等,功能单一且各系统独立运行,缺乏集成能力。典型应用如半导体行业的单一设备数据采集系统,仅能实现局部生产数据的记录与展示。
(2)集成 MES 阶段(1990-2000 年代)
随着企业信息化需求提升,MES 开始整合生产相关功能模块,形成覆盖计划、执行、质量的一体化系统。例如电子制造企业部署的集成 MES,可同时管理工单执行、物料配送与在线检测,但系统灵活性不足,二次开发成本较高。
(3)智能 MES 阶段(2010-2020 年代)
云计算、大数据技术的普及推动 MES 向智能化升级,具备与 ERP、产品生命周期管理(PLM)等系统的深度集成能力,并引入数据分析工具优化生产决策。某汽车零部件企业在此阶段部署的 MES,通过分析历史生产数据优化冲压模具更换周期,使设备故障率降低 25%。
(4)协同 MES 阶段(2020 至今)
基于工业互联网架构,MES 发展为支持跨工厂、跨供应链协同的制造运营管理(MOM)系统,融入 AI 算法实现预测性维护、智能排产等高级功能。半导体晶圆厂应用的新一代 MES,通过强化学习算法优化晶圆流转路径,使平均加工周期缩短 18%,代表了当前 MES 技术的最高水平。
2.2 中国 MES 市场的发展特征
中国 MES 行业始于 20 世纪 80 年代中期,历经三十余年发展呈现三大趋势:
(1)应用广度拓展
从最初的汽车、电子等高端制造领域,延伸至食品、医药、装备制造等全行业;
(2)技术深度融合
5G、数字孪生等技术与 MES 结合,如某航空企业通过数字孪生预演装配过程,将返工率降低 60%;
(3)国产化替代加速
本土厂商凭借行业定制化能力崛起,在离散制造领域市场占有率已超 40%。
三、MES 系统的核心功能模块架构
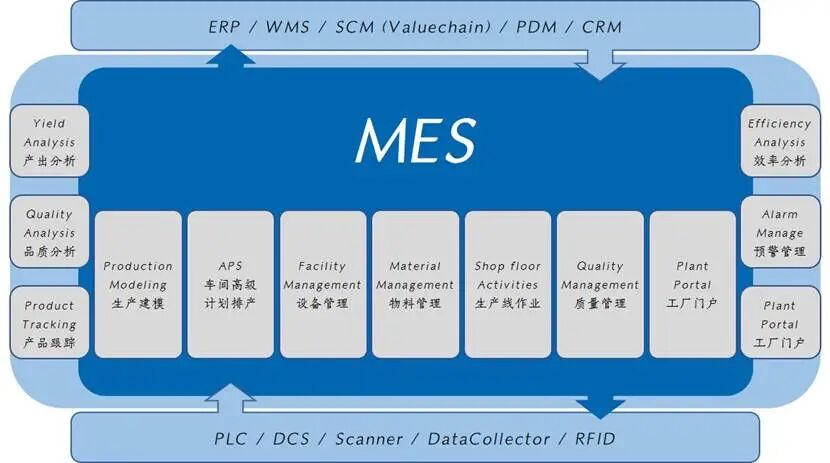
MES系统聚焦于生产计划的拆解、执行和跟踪,一般包括六大模块:生产计划与排程、生产执行跟踪、物料管理、质量管理、设备管理、能源管理。
3.1 生产计划与排程模块
该模块是 MES 的大脑,负责将ERP 下达的生产订单转化为可执行的工序计划:
智能排产算法:基于约束理论(TOC)与遗传算法,综合考虑设备产能、物料可用性、人员技能等约束条件,生成最优生产排程。某发动机厂应用该模块后,设备利用率从 68% 提升至 89%,交货周期缩短 35%;
动态调整机制:支持订单插单、设备故障等突发情况的实时响应,自动重新优化排程并同步至相关工位。
3.2 生产执行跟踪模块
生产执行跟踪模块,实现生产任务的全生命周期管控:
工单数字化管理:从创建、下发到完工的全程跟踪,记录各工序的操作时间、设备使用、人员绩效等数据;
工艺防错控制:通过电子作业指导书(eSOP)强制校验关键工艺参数,如焊接工序的电流、电压范围限制,某电子组装企业借此将误操作率从 5% 降至 0.2%。
3.3 物料管理模块
物流管理模块,构建物料全流程管控体系:
批次追溯能力:通过条码、RFID 等技术追踪物料从入库、领料、生产到成品的全路径,支持正向(原料到成品)与反向(成品到原料)追溯。制药企业应用该功能后,质量异常溯源时间从 8 小时缩短至 15 分钟;
智能库存优化:基于 JIT(准时制)原则动态调整线边库存,某汽车焊装车间借此将物料库存周转天数从 12 天降至 3 天。
3.4 质量管理模块
质量管理模块,实现从检验到改进的质量闭环管理:
在线质量检测:集成视觉检测、传感器等设备,实时采集尺寸、性能等质量数据,自动与标准比对并判定合格 / 不合格;
统计过程控制(SPC):运用 CP/CPK 等指标分析工艺稳定性,提前预警质量波动趋势。半导体工厂通过 SPC 模型将薄膜沉积工序的良率从 92% 提升至 98.7%。
3.5 设备管理模块
设备管理模块,注重提升设备综合效率(OEE):
状态实时监控:采集设备运行参数(转速、温度、能耗),自动生成预防性维护计划,某钢铁企业借此将设备故障率降低 30%;
OEE 绩效分析:从时间利用率、性能利用率、良率三维度计算 OEE,识别效率瓶颈。机械厂通过 OEE 优化换刀策略,使设备综合效率提升 25%。
3.6 能源管理模块
能源管理模块实现能耗管控,实时监控水、电、气等能源消耗,按产线、设备生成能耗报表,某化工厂应用后单位产品能耗降低 15%。
四、MES 系统的核心价值与量化效益
4.1 生产效率提升的核心路径
MES 通过消除生产瓶颈与优化流程,实现产能跨越式提升:
柔性生产支持
多品种小批量生产场景下,MES 的快速换型功能可大幅缩短产品切换时间。电子企业应用后,产品换型时间从45 分钟缩短至12 分钟,小批量生产效率提升50%;
瓶颈设备优化
通过实时负荷监控与智能排产,平衡各工序产能。汽车零部件厂借此将瓶颈设备利用率从 65% 提升至 90%,产能提升 40%。
4.2 质量管控的范式革新
推动质量控制从 "事后检验"向 "事前预防" 转型:
全流程质量追溯
建立从原料到成品的完整质量档案,支持一键追溯生产过程所有参数。医疗器械企业应用后,质量异常处理效率提升 80%;
智能质量预警
基于机器学习模型预测质量风险,如预测性维护算法提前识别设备劣化趋势,某轮胎厂借此将硫化不良率降低 9%。
4.3 成本控制与资源优化
通过数据驱动的精细化管理降低隐性成本:
物料损耗控制
投料防错功能减少原材料浪费,食品加工厂应用后物料损耗率从 7.2% 降至 2.1%,年节约成本 300 万元;
能源效率提升
实时能耗监控与优化策略,钢铁企业借此将吨钢能耗下降 8%,年节约能源成本超千万元。
4.4 合规管理与风险防控
满足行业特定合规要求,降低运营风险:
制药行业 GMP 合规
电子批记录(eBR)功能自动归档生产数据,符合 FDA 21 CFR Part 11 要求,某跨国药企借此顺利通过多国认证;
食品安全追溯
快速定位问题产品范围,饮料企业应用后,原料召回响应时间从 24 小时缩短至 4 小时,减少品牌损失。
4.5 量化效益指标体系
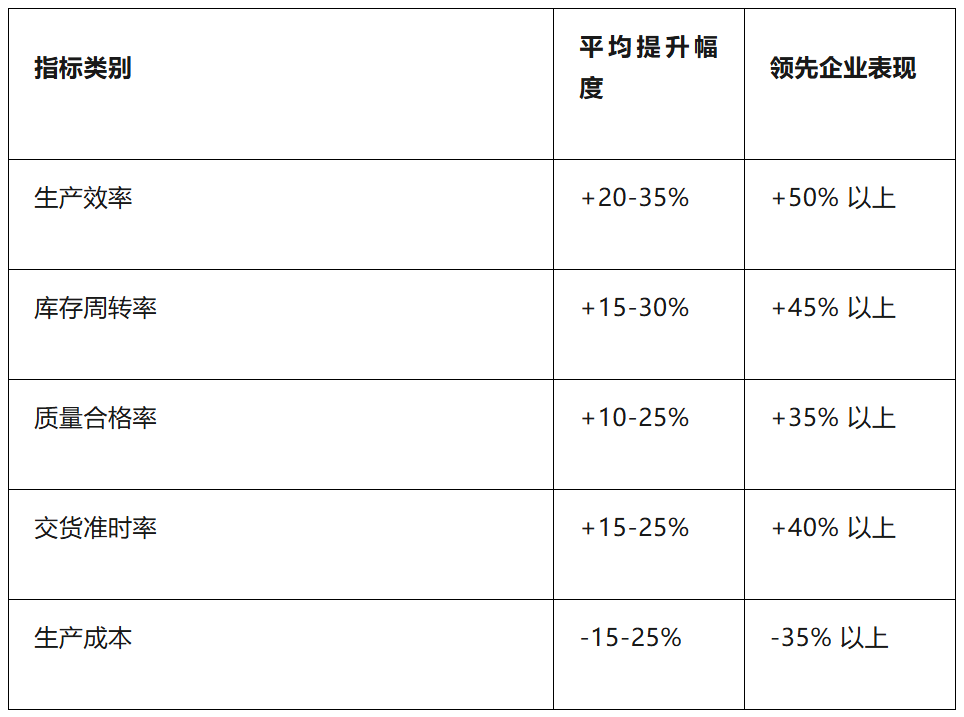
根据制造企业解决方案协会(MESA)统计,典型 MES 实施项目可带来以下量化效益:
五、MES 系统与其他系统的集成协同
MES系统居于制造业企业信息系统架构的中心位置,与ERP、PLM、SCADA/PLC、WMS/TMS等系统都需要进行集成,实现物流、信息流、价值流的融合。
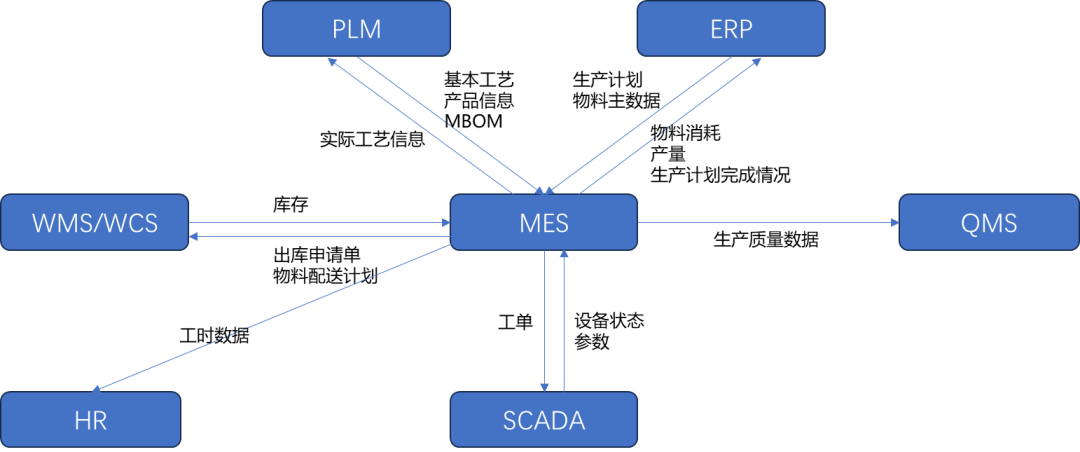
5.1 与 ERP 系统的计划 - 执行闭环
MES 与 ERP 的集成形成企业管理的核心闭环:
计划下达与实绩反馈
ERP 向 MES 传递生产计划、物料需求等信息,MES 反馈生产进度、物料消耗等实绩数据。某装备制造商集成后,计划与实际执行偏差率从 25% 降至 8%;
成本数据联动
MES 的生产消耗数据自动同步至 ERP 财务模块,实现成本的实时核算,缩短财务结账周期 30%。
5.2 与 PLM 系统的工艺协同
MES系统与PLM系统集成,构建产品全生命周期数据链,实现设计、制造一体化:
工艺规程同步
PLM 中的产品设计与工艺路线自动导入 MES,确保生产执行与设计要求一致。航空企业借此将工艺错误率降低 40%;
设计变更管理
PLM 中的设计变更自动触发 MES 的工艺参数更新,同步调整生产计划,缩短变更响应时间 50%。
5.3 与 SCADA/PLC 的设备互联
MES系统与设备层的SCADA/PLC进行连接,实现生产过程的实时控制与数据采集:
设备指令交互
MES 向 PLC 发送生产参数(如温度、压力),SCADA 系统实时监控执行状态。半导体晶圆厂借此实现 98% 的设备自动化控制;
实时数据采集
从 PLC、传感器等设备实时采集工艺参数,构建生产数字孪生,某汽车焊装车间借此将工艺稳定性提升 30%。
5.4 与 WMS/TMS 的物流协同
MES系统与WMS/TMS进行集成,可以优化物料流转效率:
智能仓储调度
MES 根据生产进度向 WMS 发送领料需求,自动优化仓储拣货路径,电子企业借此将物料配送效率提升 40%;
物流跟踪联动
TMS 的运输状态反馈至 MES,动态调整生产计划,某食品企业借此将订单交付准时率从 85% 提升至 98%。
六、MES 系统的行业应用案例
6.1 离散制造:汽车焊装车间智能升级
某新能源汽车厂商焊装车间面临多车型混线生产挑战,部署 MES 后实现:
柔性生产管理:支持 8 款车型混线生产,通过 MES 工艺自动切换功能,换型时间从 2 小时缩短至 15 分钟;
焊接质量管控:实时采集 2000 + 焊接参数,AI 算法分析焊点强度,焊接不良率从 3.2% 降至 0.8%;
物料拉动系统:JIT 配送指令使焊装物料库存周转天数从 12 天降至 3 天。
6.2 流程制造:制药企业合规生产转型
某跨国药企在无菌制剂车间部署 MES,解决 GMP 合规与效率平衡问题:
电子批记录(eBR):取代纸质记录,实现生产数据电子采集与自动归档,符合 FDA 合规要求;
灭菌过程控制:实时监控灭菌柜参数,自动生成灭菌效果报告,灭菌失败率从 1.5% 降至 0.1%;
物料衡算管理:物料平衡校验使原料药损耗率从 6.8% 降至 2.3%,年节约原料成本 1200 万元。
6.3 高科技制造:半导体晶圆厂智能运营
某 12 英寸晶圆厂部署新一代 MES,应对先进制程管控需求:
设备自动化(EAP):与 300 + 台设备实现 SECS/GEM 通信,设备自动化率从 60% 提升至 98%;
先进制程控制(APC):AI 算法自动调整刻蚀工序参数,关键尺寸(CD)偏差率从 ±5nm 降至 ±2nm;
智能派工(RTD):强化学习算法优化晶圆流转路径,平均加工周期缩短 18%。
6.4 混合制造:食品饮料智能灌装线
某乳制品企业灌装车间实施 MES,解决多品种小批量生产挑战:
配方精准控制:存储 200 + 产品配方,自动下发至灌装机,配方切换错误率从 5% 降至 0.2%;
CIP 在线清洗管理:自动生成清洗程序,清洗时间从 90 分钟缩短至 45 分钟,水耗降低 35%;
快速追溯响应:批次追溯功能使质量投诉处理时间从 8 小时缩短至 2 小时。
七、MES 系统的未来发展趋势
7.1 云化与平台化架构演进
MES 正从本地部署向云原生架构转型,基于 Kubernetes 的容器化部署使系统弹性扩展能力提升 10 倍。某医疗器械企业采用云 MES 后,新工厂信息化部署时间从 6 个月缩短至 2 个月,运维成本降低 40%。云化MES 还支持跨地域工厂的协同管理,为全球化制造企业提供统一管控平台。
7.2 AI 与机器学习深度融合
人工智能技术在 MES 中的应用从统计分析向预测性智能演进:
预测性维护:深度学习模型分析设备振动、温度等数据,提前 72 小时预测故障风险,某电厂应用后非计划停机减少 50%;
智能排产优化:强化学习算法持续迭代排产策略,某电子厂借此将产能利用率提升 25%;
质量异常预测:迁移学习模型跨产品线识别质量风险,半导体企业应用后良率提升 3 个百分点。
7.3 数字孪生与虚实融合
通过构建车间级数字孪生,实现生产过程的虚拟验证与优化:
工艺预演优化:在虚拟环境中仿真不同工艺参数组合,某航空发动机厂借此提前发现装配干涉问题,返工率降低 60%;
产能瓶颈预测:数字孪生模型模拟订单波动对产能的影响,汽车企业应用后计划调整效率提升 50%;
可视化交互升级:AR 技术将数字孪生数据叠加至物理车间,实现 "所见即所得" 的生产管理。
7.4 边缘计算与实时协同
边缘 - 云端协同架构提升 MES 实时响应能力:
实时数据预处理:边缘节点承担设备数据清洗、异常预警等任务,减少云端负载 70%,某石油炼化企业借此将报警响应时间从 3 秒降至 500 毫秒;
断网续传机制:边缘存储确保网络中断时生产数据不丢失,恢复后自动同步,保障生产连续性;
低延时控制:边缘节点直接处理设备控制指令,满足机器人焊接等毫秒级响应场景需求。
7.5 行业化与生态化发展
MES 向垂直行业深度渗透,形成专业化解决方案:
半导体行业:强化洁净室管控、批次追溯等功能,满足 SEMI 标准;
医疗器械:集成灭菌验证、电子签名等模块,符合 FDA/GMP 要求;
新能源电池:电芯追溯、充放电测试管理等定制化功能,提升良品率。
同时,MES 生态体系不断完善,通过开放 API 与工业 APP 商店,聚合行业解决方案提供商,形成智能制造技术生态圈。
结语
MES 系统作为智能制造的核心使能技术,已从传统生产执行工具演进为驱动企业数字化转型的战略平台。它通过打通计划 - 执行 - 控制全链条数据,构建实时化、智能化、协同化的制造运营体系,为企业在产能提升、质量管控、成本优化等方面创造显著价值。在工业 4.0 与中国制造 2025 的战略背景下,MES 的深度应用已成为制造企业提升核心竞争力的必由之路。
未来,随着云计算、AI、数字孪生等技术的持续渗透,MES 将进一步融入企业数字化生态,成为构建智能工厂的核心枢纽。对于制造企业而言,需以战略眼光看待 MES 建设,在实施过程中注重业务驱动、分阶段迭代、数据治理与用户参与,确保系统价值的持续释放。作为智能制造的 "神经中枢",MES系统的发展水平将直接决定企业在新一轮产业革命中的竞争力,推动制造业向更高效、更智能、更可持续的方向迈进。

微信号


 备案号:苏ICP备16007750号-1
技术支持:无锡网站建设
