


400-960-3070

5.3详细作业调度
5.3.1综述
详细作业调度负责车间作业计划的编制,在编制作业计划的时候,应考虑车间生产能力以及批次、设备、人员等约束,从微观和执行角度来对作业计划内容进行明确,帮助生产调度人员快速合理调整作业计划,达到提高生产效率,节约生产资源的目的。
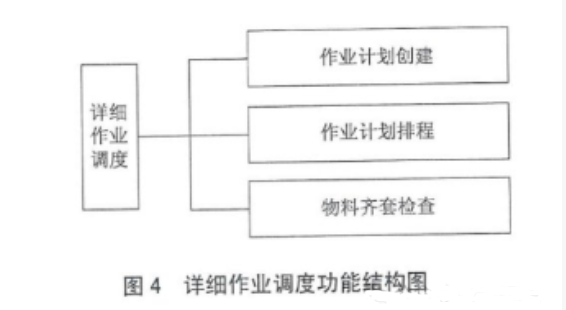
详细作业调度应包括作业计划创建、作业计划排程、物料齐套检查功能构件。详细作业调度功能结构图见图4。
5.3.2 作业计划创建
作业计划创建依据组批次计划,综合考虑计划优先级、工艺路线、工作中心能力、生产物料、生产周期、交货期等因素,形成基于有限能力条件下的可行作业计划。
作业计划创建应包括以下内容:
a) 获取工作中心能力、工作日历等基础数据;
b)获取产品明细信息:
c)获取工艺路线数据,涉及工艺描述、工序描述、工时定额、工装设备等信息;
d) 获取组批次计划信息;
e) 创建形成作业计划,支持计划正排、倒排、混合排。
5.3.3 作业计划排程
作业计划排程应考虑计划优先级、工艺路线、工作中心能力、生产物料、生产周期、交货期等因素,在紧急插单、技术状态不确定的现场工况下,实现基于约束条件下的生产作业计划均衡安排,提高生产资源利用效率。
作业计划排程应包括以下内容:
a) 获取工作中心能力、工作日历等基础数据;
b)获取产品明细信息:
c) 获取工艺路线数据,涉及工艺描述、工时定额、工装设备等信息:
d) 获取主生产计划数据,涉及生产物料信息、数量、计划开始、计划截止等信息:
e) 基于时间锁定或者作业任务锁定下的局部计划重排;
f)基于优先级、交货期、作业时间最短、最长工序等约束下的排程;
g)考虑设备、人、物料实际动态的排程;
h)手工拖拽调整形成作业计划,支持作业计划分批、合批操作;
i)考虑临时作业任务插入需要的手工创建及维护作业计划的功能;
j)提供生产领料申请单管理功能;
k)提供甘特图、图表排程显示功能。
5.3.4物料齐套检查
获取作业计划所涉及的物料清单以及基于作业计划的实际领料状况,形成基于作业计划的物料齐套动态检查。物料齐套检查方便调度人员了解整个计划安排过程中物料供给配套情况。
物料齐套检查应包括以下内容:
a) 获取待安排的作业计划信息:
b)获取作业计划所对应的物料清单:
c) 获取库房中作业计划对应的物料清单中涉及物料的库存信息
d)提供作业计划对应的领料单信息及对应的库存占用状况信息
e) 提供面向批次、面向作业的齐套状况查看功能:
f)提供面向批次,面向作业的缺料状况查看功能。
5.4生产分派管理
5.4.1综述
生产分派管理负责车间流转卡生成及维护,安排人员、设备、工装、刀具 帮助生产人员下发任务,形成任务指令单(工票)、领料单等生产单据,满足现场生产管理需要。
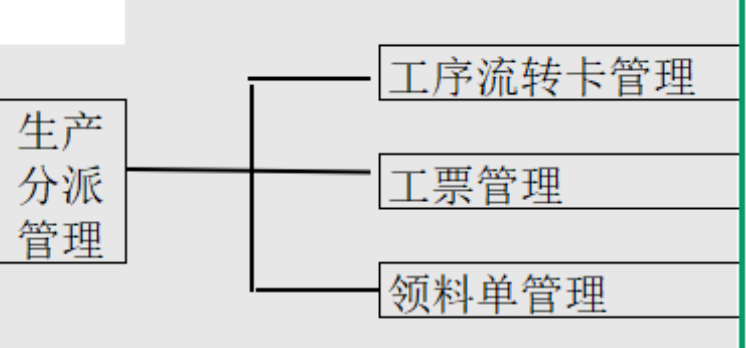
生产分派管理应包括工序流转卡管理、工票管理、领料单管管理功能构件。生产分派管理功能结构图见图5.
5.4.2工序流转卡管理
工序流转卡管理支持生产人员形成加工产品所需的工序流转卡,工序流转卡将跟随生产批次工件在车间各工序流转,方便记录各工序实际过程及质量信息。
工序流转卡管理应包括以下内容:
a)获取本生产批次工件涉及所有作业计划内容;
b)确认毛坯等物料的可用性信息;
c)生成本次批次工件的流转卡;
d)维护工艺流转卡:
e)维护流转卡中自制外协工序类型的转换;
f)维护工艺流转卡的分拆操作:
g)打印、导出流转卡的数据;
h)查看工艺流转卡的实际生产完成状态。
5.4.3工票管理
工票管理应对指令单进行维护管理,支持生产管理人员结合生产实际状况,安排生产的人员和设备,下达生产指令。
工票管理应包括以下内容:
a)获取作业计划信息;
b)获取物料到位信息;
c)获取人员任务信息;
d)获取设备、工装、刀具任务信息;
e)分配设备、工装、刀具资源;
f)了解设备、工装、刀具到位情况:
g)分配班组、人员;
h)任务执行过程,在突发事件情况下调整设备和人员,调整作业执行步骤、次序或节奏,保证任务按时完成;
i)生成工票(作业指令)、打印及下达工票(作业指令)条码: j)按照时间、批次、班组等多种方式显示作业指令;
k)对于已经下达的作业指令应能收回、调整、强制暂停和终止。
5.4.4 领料单管理
领料单管理应能根据现场生产需要形成领料申请单,应能跟踪领料的实际完成情况,为车间实际安排生产提供毛坯物料到位状况的信息。
领料单管理应包括以下内容:
a)获取作业计划信息:
b) 维护作业计划的物料需求配置;
c)可查看对应的物料齐套及缺料信息;
d)生成领料单信息;
e)维护领料单信息,应能打印领料单;
f)查看领料单实际领料动态信息。
5.5操作管理
5.5.1综述
操作管理应能反馈车间生产完成情况,应能对关键操作环节监控防错,应能管理操作日志,方便对车间现场工人操作的协助、指导支持,提高车间现场效率。
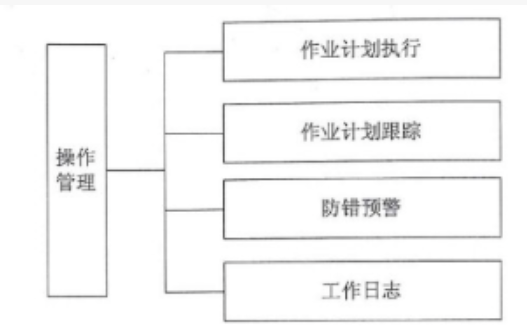
详细作业调度应包括作业计划执行,作业计划跟踪、防错预警、工作日志功能构件。操作管理功能结构图见图6。
5.5.2作业计划执行
结合现场数据采集模块的数据采集功能,控制和协调管理具体工作中心上的作业计划内容,指导现场操作。
作业计划执行应包括以下内容:
A、获取、确认作业计划指令信息
B在具体工作中心上执行作业指令
c)动态查看作业指令操作的实际完成情况;
d)依据作业执行实际情况,调整作业执行步骤、内容及相关节奏,保证生产能稳定进行。
5.5.3 作业计划跟踪
结合现场数据采集模块的数据采集功能。跟踪作业计划执行进度,反映作业计划生产动态,提供生产管理人员需要的生产作业计划动态数据。
作业计划跟踪应包括以下内容:
a)获取作业计划物料齐套及缺料信息;
b)收集作业计划执行情况,包括作业实际开始时刻、实际结束时刻、作业周期、仓库作业实绩和生产实绩等
c)实时跟踪作业计划和作业指令的执行状态;
d)面向批次、车间、班组、人员的工时统计信息
e)监控延期作业计划,预延期作业计划信息
f)报警与提示作业异常。
5.5.4防错预警
结合现场数据采集模块,获取实际的工装、刀具、设备、物料、质量参数等信息,通过预设的防错预警规则,对当前生产操作内容做验证,提高操作的准确性、可靠性。
防错预警应包括以下内容:
a)防错预警规则的设定管理:
b)保证按照工艺路线顺序进行,出现跳序时候进行预警提示;
c)对关键物料种类进行识别,出现匹配不对进行预警提示,避免拿错料;
d)对关键操作点按照规定的规则进行完整性验证,出现不完整进行预警提示,避免操作缺项; e)对工装、刀具按照规则做可用性验证,出现不匹配的情况进行预警提示,避免工具使用错误。
5.5.5 工作日志
按照车间现场管理的特点,对日常操作相关过程做记录管理,为了解现场动态提供支持。
工作日志应包括以下内容:
a) 获取本日工作计划信息;
b)记录任务的完成情况总结,记录关键的生产及质量参数情况;
c)记录交接班情况,总结交接过程需要注意的相关事项,记录设备、环境等数据信息。
5.6现场数据采集
5.6.1综述
现场数据采集应为系统提供现场人、机、料、法、环各方面的实际动态,为系统其他业务模块提供现场数据来源。采集的现场数据不仅方便计划调度员及时发现生产异常,做出生产调整,而且能够方便质量员做质量追溯和生产过程分析。现场数据采集可以采用多种方式实现,比如手工方式、条码采集、 RFID方式以及DNC、CNC等自动与底层的PCS系统集成方式等,采用方式应结合现场实际情况以及现场管理需要进行针对性的选择。
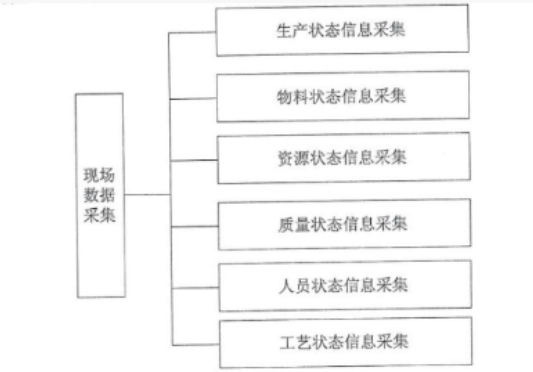
现场数据采集应包括生产状态信息采集、物料状态信息采集、资源状态信息采集、质量状态信息采集、人员状态信息采集,工艺状态信息采集功能构件。现场数据采集功能结构图见图7。
5.6.2生产的状态信息采集
负责采集生产指令相关的生产实际状态信息,满足对生产指令的状态实时反馈要求。
生产状态信息采集应包括以下内容:
a) 获取生产指令信息;
b)将目前生产指令状态利用适合的技术手段(DNC、CNC,RFID、条码、手工等),根据数据采集要求,实时反馈给系统;
c)现场在生产状态采集工位处,采集生产指令(准备、变更、废止、开始、结束等)状况、开始时间、完成时间、消耗工时、实际完成数量、准备情况描述、变更原因、废止原因、NC代码执行情况等生产过程信息。
5.6.3物料状态信息采集
负责采集与物料在制品相关的数据,满足对在制品状态实时反馈要求。
物料状态信息采集应包括以下内容:
a)获取生产指令信息;
b)将目前在制品状态利用适合的技术手段(RFID、条码、手工等),根据在制品数据采集要求,实时反馈给系统;
c)现场在物料在制品采集工位处,采集在制品状态(转入、等待、在途、加工、装配、转出、报废以及返修等状态)信息、开始时间、结束时间信息、在制品关联信息、关键件/组件编号等信息。
5.6.4资源状态信息采集
负责采集生产任务下资源(设备、工装、刀具等)的相关数据,满足对资源状态的实时反馈要求。
资源状态信息采集应包括以下内容:
a)获取生产指令信息;
B,利用适合的技术手段(DNC、CNC 等与 PLC 等系统的集成、RFID、条码、手工等),根据生产资源数据采集要求,实时将目前生产资源状态数据反馈给系统:
C现在在采集工位处,采集生产资源的状态(闲置、使用、故障、维修、等待)资源性能(温度、转速、压力、进给量等)、环境(湿度、洁净度)、报警信息、开始时间、结束时间、故障原因、维修结果等信息。
5.6.5质量状态信息采集
负责采集生产任务下质量状态的相关数据,满足对生产的质量完成状况的实时反馈要求。
质量状态信息采集应包括以下内容:
a) 获取生产指令信息: 质量状态信息采集应包括以下内容:
b)利用适合的技术手段(DNC、CNC等与PLC等系统的集成、RFID、条码、手工等),根据生产过程质量数据采集集要求,实时将目前生产过程质量信息反馈给系统;
c)现场在生产过程质量信息采集工位处,采集生产过程的质量合格信息、废品信息、返工返修信息、质量检验指标的实际测试数据信息、检测图片、检测开始时间、检测结束时间、状态信息(待质检、质检、质检完)、质检类型(自检、互检、专检)、)质检(首检、全检、抽检)等信息。
5.6.6人员状态信息采集
负责采集生产任务下人员状态的相关数据,满足对生产人员工作状况的实时反馈要求。
人员信息采集应包括以下内容:
a)获取生产指令信息;
b)利用适合的技术手段(RFID、条码、手工等),根据生产过程人员数据采集要求,实时将目前生产过程中人员状态信息反馈给系统;
c)现场在生产过程人员信息采集工位处,采集生产过程的人员状态信息(出勤、缺勤、等待、工作)、开始时间、结束时间、工作地点、工作内容等信息。
5.6.7工艺状态信息采集
负责采集工艺状态符合情况的相关数据,满足对生产过程工艺状态符合状况的实时反馈要求。
工艺状态信息采集应包括以下内容:
a)获取生产指令信息;
b)利用适合的技术手段(RFID、条码、手工等),根据生产过程工艺校核数据采集要求,实时将目前生产过程中工艺实际数据反馈给系统,满足系统对工艺的指标校对和预警要求;
c)现场在生产过程工艺状态信息采集工位处,采集生产过程的实际工艺数据信息(物料、人员、设备、资源)、开始时间、结束时问、是否异常等信息,当存在异常进行告警,实现诸如物料误装/漏装、工序防漏/防错、工艺防错、完整性验证、可用性验证等作用。
5.7产品跟踪管理
5.7.1综述
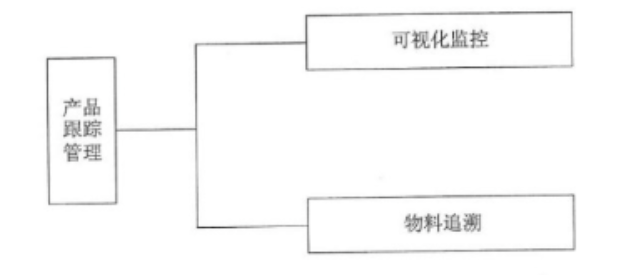
对制造生产中使用到的全部或者关键零部件信息进行动态跟踪与管理,结合现场数据采集功能模块采集的现场实际数据,掌握产品生产涉及到的整个全生命周期的信息,对了解物料所涉及到的物料履历、生产动态跟踪、产品追溯发挥积极作用。产品跟踪管理的对象包括原料、在制品与成品;物料履历包括物料的投入、产出、位置的变动、规格数量的变化以及物料权属的变更等信息。产品跟踪管理功能结构图见图8。
a) 实现产品生产过程的各个环节(实际组成关系、实际工艺路线及内容)产品信息追溯,也应能实现某个生产环节的产品信息追溯:
b)产品零部件信息可根据实际情况从实际采集点获取需要追溯的信息,包括生产厂商、生产日期、加工单位信息、批次号、操作人、检验人等信息,如果产品售后现场出现问题,可以识别跟踪至特定批次相关信息;
c)通过获取记录的物料返工/返修信息、零配件及物料更换信息,了解物料的车间返工返修历史; d)通过获取记录的实际工艺信息(实际工艺数据、工程变更信息),应能了解实际批次物料的工艺相关信息;
e)通过获取记录的实际质量检验数据信息,应能追溯实际批次物料的质量检验相关信息。
5.8质量管理
5.8.1综述
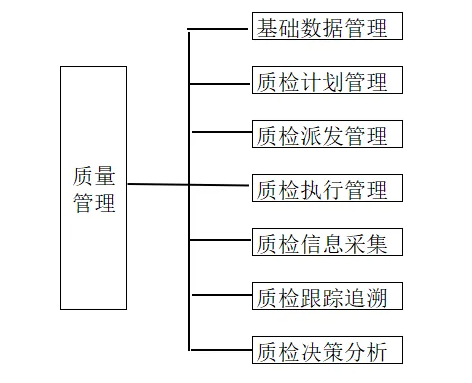
通过对车间生产节点的质量管理,提供符合用户要求的成品,实现从毛坯入车间到成品出车间的全过程质量管理,包括基础数据管理、质量计划管理、质量派发管理、质量执行管理、质检信息采集、质检跟踪追溯、质检决策分析。质量管理功能结构图见图9。
5.8.2 基础数据管理
质量基础数据管理提供与质量检验相关的基础信息配置功能。主要包括生产工艺数据、质量测试等级、质量测试问题分类、质量测试项点、质量测试类型等信息。
基础数据管理应包括以下内容:
a)质检类型管理;
b)质检方法管理;
c)质检样本管理:
d)质检标准特征管理,例如标准值、最大值、最小值、质量等级等;
e)质检规则配置;
f)质量问题类型配置;
g)产品缺陷配置。
5.8.3质检计划管理
质检计划主要是生产过程的检验计划制订和管理,质检计划制订与工序计划、质量检测类型配置要求以及工序计划本身重要程度有密切联系,需要能结合实际情况,灵活调整质检计划。
质检计划应包括以下内容:
A、获取需要质检的工序计划;
b)获取质检类型配置信息;
c)获取质检方式信息;
d)获取质检样本信息:
e)结合生产任务特点,形成自检任务计划、互检任务计划、专检任务计划; f)实现对自检、互检及专检计划的管理功能,支持对计划的灵活调整;
g) 结合质检计划信息采集,获取计划完成动态。
5.8.4 质检派发管理
质检负责人结合检验分工特点以及检验任务实际情况,结合检验计划要求,对检验任务进行安排,形成检验任务的工作指令单,为有序的检验任务管理提供支持。
质检派发应包括以下内容:
a)获取指定的质检计划;
b)获取检验人员信息及在检任务信息;
c)获取检验需要相关检验设施等信息;
d)形成质检任务工作指令单,支持指令单的打印功能;
e)调整及管理检验任务指令单。
5.8.5质检执行管理
根据检验工作指令单要求,检验员做相关质检工作,结合质检标准,对原料、在制品、成品进行质量检验,根据质量检验结果进行结果判定,确定产品质量等级。
质检作业应包括以下内容:
a)获取质量检验指令单;
b)获取检验内容和样本、检验规格及标准要求;
c)对生产过程中的检验要求进行质检操作,支持质量报检单、检验单的维护和管理;
d)质检内容形成质量相应台账,方便了解生产质量动态;
e)结合外协件检验过程中的检验要求进行质检操作,支持外协件报检单、外协件检验单的维护和管理;
f)对生产需要返修产品按照返工返修的处置流程进行管理,对返工返修单提供维护和管理:
g)对检验判定的废品按照废品的处置流程进行管理,对报废单提供维护和管理;
h)当质量问题发生时,实现对质量问题处理过程的管理。
5.8.6质检信息采集
根据质检执行要求,检验员采用手工或条码等数据采集手段、与检测设备自动集成等方式,实现质量检测实际数据的采集。
质检信息采集应包括以下内容:
a)获取质检特性或者指标的实绩;
b)手工录入质检实绩;
c)按照检测要求,自动获取检验设备的质检实绩;
D 对质检数据进行确认、维护和管理;
e)收集汇总检验结果,形成生产质量检验单实绩和外协检验单实绩。
5.8.7质检跟踪追溯
对生产过程中的质检信息进行跟踪,包括质检信息发生的时间、地点、作业者等信息进行跟踪管理。通过质量追溯,获知产品在整个生产组织过程中发生的所有质检事件以及质检详细内容,为分析质量异常原因提供历史数据。
质检跟踪追溯应包括以下内容:
a) 获取需要质检的工序计划;
b)获取原料、在制品检验各环节、成品的质检信息:
c)追溯质量异常发生的时间 、地点与作业者
d)当批次的作业过程出现问题及测试结果不合格的预警
E、对工艺过程的稳定性,产品良率、不良缺陷分布的波动状况进行实时监控并预警
F、提供按产品、时间段、生产计划等对全生产过程质量追踪功能。
g)可为用户提供查询,打印相关产品质量质量文件的功能,质量文件包括产品质量履历、产品保证书与质量说明书等。
5.8.8质检统计分析
质量统计模块是以数据统计学为基础,借助计算机强大的计算能力,把蕴含在检验数据中的质量信息展现出来,用以工序质量控制和工序能力分析;把采集起来的数据进行整理分析,找出质量波动的规律,控制质量波动在最低限度。
质检统计分析应包括以下内容
a)提供质量问题月度、时间段汇总、质量问题所占比例图:
b) 提供产品月度问题趋势图;
c) 对生产线采集过程数据进行动态查询分析:
e)按照时间段、各车间、班组、设备、人员、工艺等信息生成报废/返修产品的综合统计分析。

微信号


 备案号:苏ICP备16007750号-1
技术支持:无锡网站建设
